




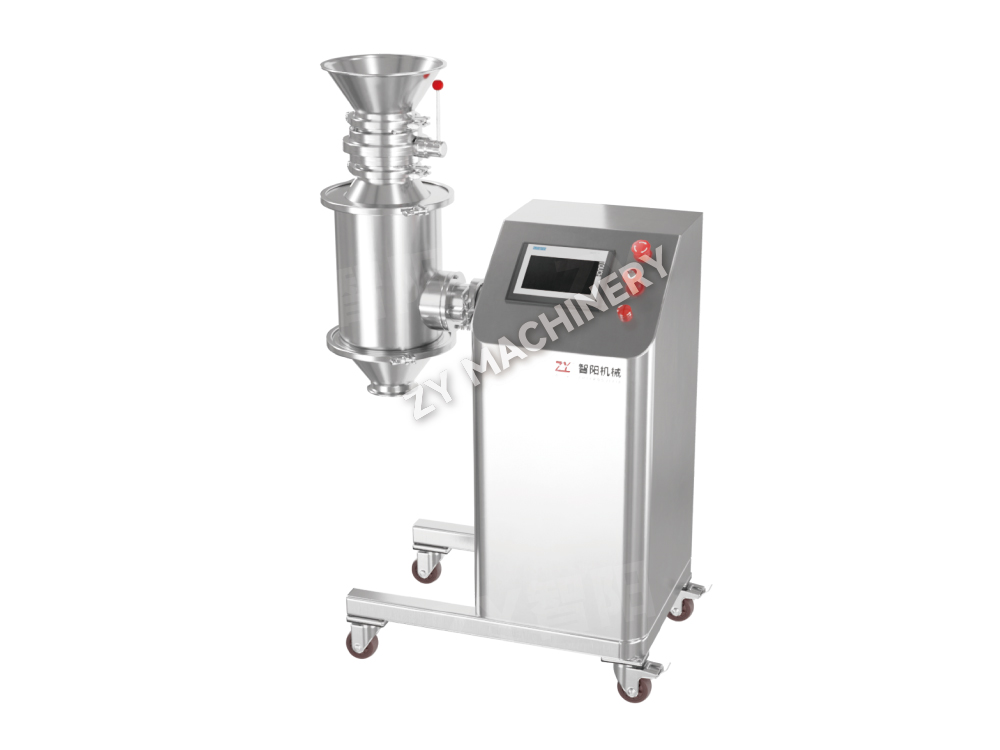
Mesin Pengilangan & Butiran Pantas GZL
GZL Rapid Milling & Granulating Machine direka untuk pengurangan saiz za.....

Kecacatan penutup tunggal boleh mencetuskan penolakan kumpulan penuh, berharga $50,000 atau lebih dalam bahan terbuang dan kehilangan masa pengeluaran. Kecacatan tablet jarang diasingkan—ia biasanya menandakan interaksi antara reka bentuk formulasi, persediaan peralatan dan parameter proses. Merawat setiap kecacatan sebagai masalah kendiri membawa kepada penyelesaian masalah berulang. Sebaliknya, organisasi yang paling berjaya memetakan kecacatan kembali kepada tiga kategori akar yang saling berkaitan: perumusan (komposisi dan sifat fizikal butiran), peralatan (keadaan akhbar, geometri perkakas, sisa pembersihan) dan proses (profil daya mampatan, kelajuan, tinggal pra-mampatan).

Sebagai contoh, penutupan dan laminasi selalunya dikesan kembali kepada lebihan denda dalam butiran, tetapi denda tersebut mungkin terhasil daripada langkah granulasi kering yang terlalu agresif atau daripada profil pengeringan yang menyebabkan permukaan rapuh. Melekat, sebaliknya, mungkin berpunca daripada kekurangan pelincir, tetapi pencetus sebenar mungkin turun naik dalam sisa clean-in-place (CIP) yang mengubah suai geseran muka tebuk. Jurutera farmaseutikal terbaik membina matriks diagnosis kecacatan yang menghubungkan pembolehubah formulasi seperti kandungan lembapan (julat optimum 1.5–3.0% untuk kebanyakan formulasi pelepasan segera), jenis dan kepekatan pelincir dan saiz zarah API kepada kecacatan khusus yang diperhatikan. Di bawah kelembapan 1.5%, risiko pengehadan meningkat secara mendadak kerana butiran tidak mempunyai keplastikan untuk membentuk ikatan antara partikel yang kuat. Melebihi 5%, melekat menjadi hampir tidak dapat dielakkan tanpa pemanasan awal atau suite mampatan yang dinyahlembapkan.
Artikel ini beralih daripada prinsip umum kepada kategori kecacatan khusus, kemudian kepada peranan kaedah granulasi, peningkatan skala dan pemantauan lanjutan. Setiap pengesyoran didasarkan pada ambang yang boleh diukur dan pelarasan khusus peralatan, supaya anda boleh beralih daripada diagnosis kepada pembetulan dalam satu anjakan.
Capping ialah pemisahan mendatar bahagian atas tablet (atau bawah) daripada badan utama; laminasi adalah patah yang serupa yang boleh muncul di mana-mana di sepanjang paksi mendatar. Kedua-dua kecacatan menunjukkan ikatan lemah antara lapisan yang terbentuk semasa pemampatan. Pemacu utama jatuh ke dalam empat baldi: terlalu banyak denda dalam butiran, pelincir berlebihan, pengikat tidak mencukupi dan tetapan mampatan yang salah. The peralatan pencampuran digunakan untuk mengadun pelincir menetapkan peringkat: jika magnesium stearat menyalut zarah terlalu banyak kerana pencampuran berlebihan atau keadaan ricih yang salah, walaupun peningkatan 0.5% melebihi 1.0% w/w nominal boleh menurunkan kekerasan tablet sebanyak 30–40%. Pra-campuran pelincir dengan sebahagian kecil denda sebelum menambah kepada jisim utama boleh mengurangkan kesan salutan berlebihan ini tanpa mengurangkan jumlah pelincir.
Dari segi mampatan, daya pra-mampatan di bawah 5 kN selalunya gagal mengeluarkan udara yang mencukupi daripada acuan sebelum mampatan utama. Udara yang terperangkap kemudian mengembang selepas dikeluarkan, menyebabkan penutup. Tetapan pra-mampatan 8–12 kN, digabungkan dengan daya mampatan utama 15–25 kN (untuk tablet 200‑mg kekerasan tipikal 7–10 kp), mengurangkan pengehadan secara mendadak. Kelajuan tekan juga penting: pada kelajuan melebihi 60 rpm pada penekan berputar, masa sentuhan antara pukulan dan titisan butiran, yang boleh menyebabkan pembentukan ikatan yang tidak lengkap. Mengurangkan kelajuan kepada 30–45 rpm sambil mengekalkan pra-mampatan selalunya menyelesaikan masalah tanpa perumusan semula.
| sebab | simptom | Tindakan Pembetulan (dengan ambang) |
|---|---|---|
| Denda berlebihan (>25% di bawah 75 μm) | Laminasi pada kekerasan rendah | Meningkatkan ketumpatan butiran melalui masa jisim basah atau penggunaan pengeringan katil terbendalir untuk mengekalkan denda dalam aglomerat |
| Kelembapan rendah (<1.5% b/b) | Penutup rapuh pada lenting | Laraskan titik akhir pengeringan kepada 2.0–2.5% LOD; pertimbangkan penyaman selepas pengeringan dalam tong bertutup |
| Pelincir berlebihan (>2% MgSt) | Penutupan lemah dengan patah berkilat | Kurangkan MgSt kepada 0.75–1.0%; ubah urutan pengadunan; tukar kepada sodium stearyl fumarate jika kesan hidrofobik berterusan |
| Pra-mampatan tidak mencukupi | Penyekat perangkap udara pada kelajuan tinggi | Tetapkan pra-mampatan kepada 30% daripada daya utama; sahkan masa tinggal >50 ms |
Kesalahpahaman biasa ialah peningkatan daya mampatan utama sahaja boleh membetulkan pengehadan. Pada hakikatnya, mampatan berlebihan (melebihi 30 kN untuk penebuk cekung standard) boleh menyebabkan tekanan pemulihan elastik yang memburukkan pengehadan. Pendekatan yang lebih baik ialah membina profil pemadatan: memampatkan sampel butiran pada daya yang semakin meningkat dan mengukur kecenderungan penutup tablet yang terhasil pada setiap daya; "sweet spot" ialah daya paling rendah yang mencapai kekerasan sasaran tanpa menggunakan laminasi.
Melekat berlaku apabila butiran melekat pada muka tebuk, meninggalkan permukaan tablet yang kasar dan berlubang; memetik ialah bentuk yang lebih setempat di mana bahan mengisi ceruk timbul atau debos. Dua pencetus yang paling biasa ialah kandungan lembapan melebihi 3.5% dan pelinciran yang tidak mencukupi. Tetapi terdapat faktor ketiga yang kurang jelas: kekasaran mikroskopik pada muka pukulan yang disebabkan oleh kitaran pembersihan berulang. Apabila penebuk dibersihkan dengan media kasar atau bahan kimia yang agresif, kemasan permukaannya merosot, malah butiran yang dilincirkan dengan betul boleh mula melekat. Kemudahan yang menjalankan berbilang penukaran produk setiap hari sering melihat peningkatan dalam aduan melekat yang boleh dikesan kepada kehausan tebuk, bukan hanyut formulasi.
Dari sudut proses, langkah pengeringan ialah tuas pertama anda. Dalam pengeringan vakum , lembapan boleh berubah sebanyak 0.5% antara bahagian atas dan bawah dulang jika kadar tanjakan vakum terlalu laju. Tanjakan perlahan (10–15 minit hingga vakum penuh) meratakan kecerunan. Untuk granulasi basah, sasarkan LOD sebanyak 2.0–3.0% melainkan formulasi adalah higroskopik; dalam kes itu, pertimbangkan langkah pengadunan selepas pengeringan dengan silika koloid 0.5% untuk menghilangkan kelembapan permukaan.

Pilihan dan jumlah pelincir adalah sama kritikal. Untuk melekat, kepekatan pelinciran berkesan boleh jauh lebih rendah daripada apa yang dikatakan kad formula jika reka bentuk pengisar meninggalkan zon mati. Pengisar V atau pengisar tong dengan bar penguat yang digunakan pada 200–300 RPM selama 3–5 minit mencapai liputan yang lebih baik daripada pukulan mudah tanpa intensifikasi. The Pengadun jenis V amat berkesan untuk API dos rendah di mana pengedaran pelincir mestilah sempurna. Untuk formulasi yang MgSt menyebabkan kelembapan pembubaran, PEG 6000 pada 1–2% selalunya menghilangkan lekatan sambil mengekalkan perpecahan dalam had USP.
Senarai semak pantas apabila melekat muncul:
Ciptaan merujuk kepada kepingan kecil yang terlepas dari pinggir tablet, selalunya selepas salutan atau pembungkusan. Ia berkorelasi kuat dengan kekerasan tepi tablet yang rendah dan lekatan salutan filem yang lemah. Tablet dengan daya pecah di bawah 5 kp dan kerapuhan tinggi (>0.8% dalam friabilator standard) adalah calon utama. Keretakan muncul sebagai rekahan pada permukaan tablet atau dalam salutan, manakala mengelupas ialah pemisahan lapisan salutan daripada teras.
Untuk mengelakkan kerepek, teras mesti mempunyai kekuatan mekanikal yang mencukupi pada rim. A proses granulasi yang menghasilkan taburan saiz zarah yang sempit dengan denda yang rendah meminimumkan ketidakkonsistenan pengisian die yang mewujudkan tepi yang lemah. Reka bentuk perkakas juga penting: profil tebuk cekung dalam menumpukan tekanan pada tepi nipis; beralih kepada reka bentuk cekung atau tepi serong boleh meningkatkan integriti tepi sebanyak 25% atau lebih dalam larian komersial. Untuk tablet bersalut filem, kelajuan kuali salutan mesti dilaraskan supaya tablet tidak mengalir terlalu agresif semasa fasa semburan, kerana perlanggaran tepi pada halaju tinggi mencetuskan retakan mikro yang kemudiannya menjadi serpihan yang kelihatan.
Pemilihan polimer salutan secara langsung mempengaruhi keretakan dan mengelupas. Perbandingan polimer biasa ditunjukkan di bawah.
| Polimer | Harta kunci | Risiko kecacatan biasa | Pelarasan yang disyorkan |
|---|---|---|---|
| HPMC (hydroxypropyl methylcellulose) | Lekatan yang baik, kebolehtelapan oksigen yang rendah | Keretakan di bawah berbasikal kelembapan tinggi | Tambah 10–15% PEG 400 sebagai plasticizer |
| PVA (polivinil alkohol) | Fleksibiliti yang sangat baik, kemasan berkilat | Melekat dalam kuali pada kadar semburan yang tinggi | Tingkatkan suhu udara masuk sebanyak 5 °C |
| Etilselulosa (EC) | Pelepasan terkawal, filem rapuh | Mengelupas jika plasticizer <20% | Gunakan trietil sitrat pada 20–25% |
Apabila keretakan muncul sejurus selepas salutan, punca biasa ialah kelembapan sisa daripada proses salutan yang berhijrah ke dalam teras dan menyebabkan perubahan dimensi. Memanaskan katil tablet kepada 40–45 °C selama 10 minit sebelum menyembur, dan mengekalkan suhu produk 38–42 °C semasa salutan, mengurangkan kesan ini.
Teknik granulasi mencetak "cap jari" kecacatan pada setiap kelompok. Granulasi basah menghasilkan butiran dengan keliangan dalaman yang lebih tinggi dan bentuk yang lebih bulat, yang biasanya padat dengan baik tetapi sensitif terhadap kelembapan. Pembutiran kering (pemadatan penggelek) menghasilkan reben yang dikisar menjadi serpihan padat yang tidak teratur yang kaya dengan halus; butiran ini rapuh dan sering menyebabkan laminasi melainkan langkah ikatan semula yang berhati-hati digunakan. Butiran dasar bendalir menghasilkan ketumpatan rendah, aglomerat sangat sfera dengan aliran yang sangat baik tetapi kadangkala ikatan antara zarah lemah kerana ketumpatan pukal yang rendah mengurangkan titik sentuhan di bawah mampatan.
Jadual di bawah meringkaskan kerentanan kecacatan bagi setiap kaedah.
| Kaedah granulasi | Morfologi zarah | Kecacatan berisiko tinggi | Pendekatan mitigasi |
|---|---|---|---|
| Ricih tinggi basah | Taburan saiz zarah padat, bulat, lebar | Melekat jika terlalu basah; menutup jika kurang kering | Kawal LOD kepada 2.5% ± 0.3% |
| katil cecair | Ketumpatan rendah, sangat sfera, seragam | Laminasi pada kelajuan tinggi; kekerasan rendah | Meningkatkan daya mampatan utama sebanyak 15% |
| Kering (pemadatan penggelek) | Tidak teratur, bersudut, pecahan denda tinggi | Laminasi, penutup, variasi berat | Gunakan langkah pengadunan kedua selepas pengilangan; tambah 1–2% pengikat kering seperti PVP |
Memilih peralatan granulasi yang betul boleh mengelakkan kecacatan ini. Apabila formulasi sensitif kepada haba dan lembapan, granulasi kering melalui pemadatan penggelek adalah pilihan yang logik, tetapi peralatan mesti termasuk sistem pengilangan berbilang ayak yang mengitar semula bahagian halus terkawal kembali ke peringkat pemadatan. Sebaliknya, untuk formulasi di mana kekompakan adalah terpenting, granulator basah ricih tinggi diikuti dengan pengeringan katil cecair mencipta butiran dengan keseimbangan kekuatan dan kebolehmampatan yang ideal. Keupayaan untuk melaraskan kelajuan pendesak dan masa jisim basah adalah penting untuk menala keliangan butiran yang menghalang pelaminasi.
Kecacatan yang anda hapuskan dalam pembangunan skala makmal sering muncul semula semasa penskalaan, dan atas sebab yang boleh diramal: masa sentuhan mampatan, konsistensi isian die, dan pendedahan alam sekitar berubah apabila peralatan berkembang. Akhbar makmal yang beroperasi pada 8,000 tablet sejam dengan penebuk muka rata 10-mm mempunyai hampir tiga kali masa tinggal mesin pengeluaran yang berjalan pada 100,000 tablet sejam dengan alatan yang sama. Pengurangan masa tinggal ini secara langsung meningkatkan risiko pengehadan dan variasi berat.
Untuk mengekalkan prestasi tanpa kecacatan merentas skala, ikut protokol pengesahan lima langkah ini:
Kawalan alam sekitar juga menjadi kritikal pada skala. Tong berbutir 50 kg yang disimpan dalam koridor tanpa syarat boleh mengambil 0.5% lembapan semalaman, cukup untuk menolak formulasi sempadan ke dalam wilayah melekat. Bekas bertutup dan masa penahanan yang singkat (di bawah 8 jam) antara granulasi dan pemampatan adalah amat diperlukan.
Penyelesaian masalah reaktif memberi laluan kepada teknologi analisis proses dalam talian (PAT). Probe inframerah-hampir (NIR) yang dipasang pada akhbar boleh mengesan variasi ketumpatan tablet setiap 20‑30 ms, mengenal pasti aliran pengehadan yang sedang berkembang jauh sebelum kecacatan visual muncul. Spektroskopi Raman, disepadukan ke dalam pelongsor lenting, mengesahkan bentuk polimorfik dan boleh mengesan perubahan halus dalam kehabluran API yang mendahului melekat. Dalam satu kes yang diterbitkan, pengeluar mengurangkan penolakan berkaitan pengehadan sebanyak 62% selepas memasang sistem NIR yang memberikan maklum balas masa nyata untuk melaraskan daya pra-mampatan secara automatik.
Penambahbaikan bahagian peralatan adalah sama transformatif. Formulasi yang sangat mujarab atau sitotoksik diproses dalam sistem pembendungan menghadapi risiko kecacatan yang unik: pengumpulan cas statik di dalam pengasing menarik zarah halus dari acuan, menyebabkan kebolehubahan berat; turun naik kelembapan dalam pembendungan tertutup boleh mewujudkan keadaan berbutir melekit yang tidak disedari sehingga kecacatan muncul. Reka bentuk pengasing moden menggabungkan kawalan kelembapan aktif dan bar pengion yang meneutralkan statik, meminimumkan isu ini.
Sistem CIP (bersih-di-tempat) untuk tong dan penekan kini memainkan peranan langsung dalam pencegahan kecacatan. Mencuci manual yang tidak konsisten meninggalkan surfaktan atau sisa logam; satu tong sampah yang dibilas dengan buruk boleh menyebabkan melekat pada keseluruhan kumpulan dengan mengubah tenaga permukaan punch. Automatik peralatan pembersihan tambahan menyampaikan kitaran pembersihan yang disahkan dan berulang dengan pemantauan kekonduksian bilasan akhir, memastikan tiada sisa berhijrah ke kumpulan seterusnya. Ini amat penting bagi pengeluar kontrak yang kerap bertukar antara produk.
Menghapuskan kecacatan tablet bukan tentang mencari "pembetulan" tunggal - ia mengenai membina sistem yang mengaitkan perumusan, peralatan dan memproses data ke dalam model ramalan. Apabila trend pengehadan baharu muncul, jurutera yang boleh mengesannya kembali kepada perubahan 0.2% dalam keseragaman pelincir atau hanyut kelajuan tekan 5‑rpm ialah orang yang menyelesaikannya dalam beberapa jam, bukan minggu. Operasi yang paling berdaya tahan menyeragamkan protokol tindak balas kecacatan di sekitar ambang yang dikira, melabur dalam peralatan granulasi yang memberikan sifat zarah yang konsisten dan memanfaatkan pemantauan masa nyata untuk menukar kecacatan daripada kejutan kepada isyarat proses yang boleh dikawal. Dengan alatan dan rangka kerja yang digariskan di sini, tahap kawalan itu boleh dicapai sepenuhnya.
Ingin mengikuti perkembangan terkini?
Hubungi kami melalui alamat e-mel di bawah.
Jangan risau tentang spam. Kami juga benci!
Pelanggan Mudah Alih
Akaun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mel:zy@zy-drying.com
ID WeChat
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Hak Cipta Terpelihara  Pengeluar Peralatan Dos Pepejal Oral