


Pengadun Aliran Udara AH
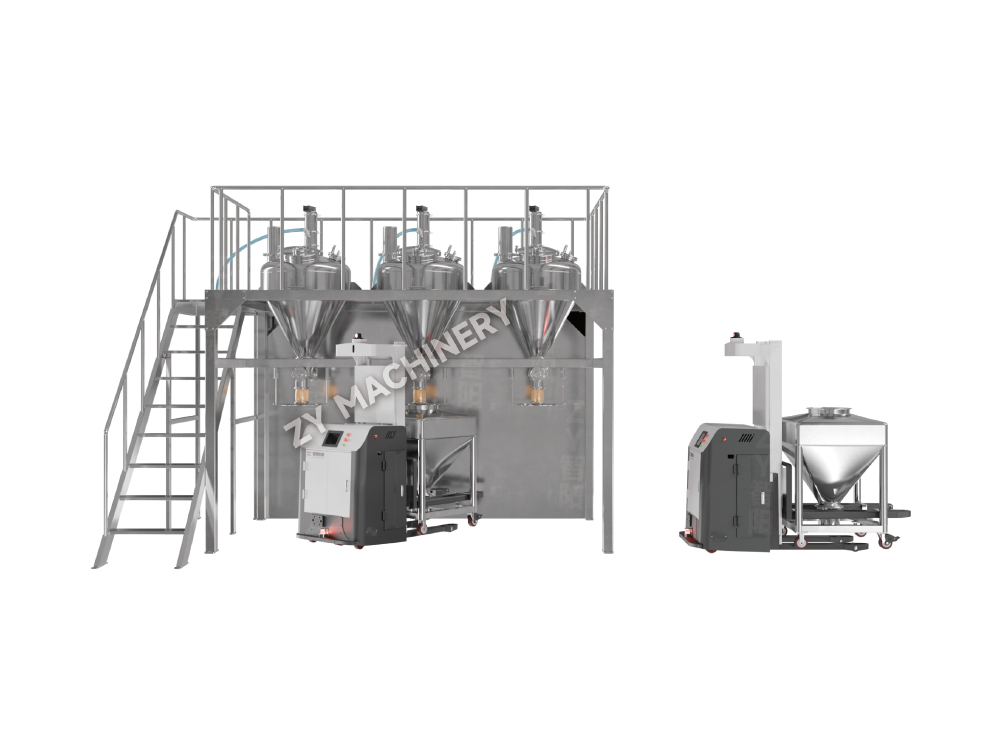
Pengadun Aliran Udara AH direka khusus untuk memenuhi keperluan batch ba.....

Pasukan projek pernah menghabiskan lapan bulan pada susun atur kemudahan hanya untuk mengetahui semasa kejuruteraan asas bahawa bangunan itu tidak akan menyokong lata tekanan yang diperlukan untuk blok pembendungan tinggi. Punca utama adalah mudah: mereka mula melukis dinding sebelum melengkapkan asas reka bentuk formal. Untuk pembuatan dos pepejal lisan (OSD), setiap reka bentuk tumbuhan yang berjaya bermula dengan tiga jawapan yang tidak boleh dirunding: bentuk dos yang tepat dan ciri produk, output tahunan yang dimaksudkan dalam kilogram atau tablet, dan bidang kuasa pengawalseliaan utama (FDA, EMA, NMPA, dsb.). Tanpa ini, saiz peralatan, klasifikasi bilik bersih, dan juga lebar koridor kekal sebagai tekaan.
Dokumen asas reka bentuk harus menangkap lebih daripada nama molekul blockbuster. Ia mesti menentukan jalur pendedahan pekerjaan (OEB) API, kepekaannya terhadap kelembapan dan haba, julat saiz kelompok dan sama ada proses itu termasuk pelarut yang mencetuskan pengezonan ATEX. Jika kilang itu akan mengendalikan kedua-dua tablet keluaran segera dan tablet keluaran diubah suai, kemudahan itu mesti memuatkan garisan granulasi yang berasingan atau sekurang-kurangnya prosedur pembersihan yang disahkan di antara kempen. Loji pelbagai guna menambah fleksibiliti tetapi menggandakan usaha pengesahan—pertukaran yang memerlukan kuantifikasi awal.
| Borang Dos | Gred Bilik Bersih Minimum | Keadaan Khas HVAC Biasa | Bahan Peralatan Utama | Risiko pembendungan |
|---|---|---|---|---|
| Tablet OSD standard | D | Kawalan kelembapan am 40–55% RH | Bahagian hubungan produk keluli tahan karat 316L | Rendah (OEB 1–2) |
| Tablet effervescent | D dengan suite kelembapan rendah | Takat embun <10 °C, bilik tertutup | 316L, pengedap khas | Rendah hingga sederhana |
| Penyedut serbuk kering | C | Kawalan zarah yang ketat, kelembapan rendah | Keluli tahan karat gred farmaseutikal | Sederhana (OEB 2–3) |
| OSD yang kuat (hormon, sitotoksik) | D (terkandung) | Lata tekanan negatif, udara laluan tunggal | 316L, digilap elektro, berkeupayaan CIP | Tinggi (OEB 4–5) |
Selepas asas reka bentuk dikunci, langkah seterusnya ialah menjadikan pergerakan material sebagai prinsip penyusunan keseluruhan susun atur. Peralihan pemikiran ini menghalang kesilapan biasa: mereka bentuk bangunan dan kemudian memerah proses di dalamnya.
Dalam loji OSD yang direka dengan baik, jarak perjalanan serbuk antara suite pendispensan dan mesin mampatan menentukan bukan sahaja produktiviti tetapi juga risiko pencemaran silang. Setiap pengurangan 10 meter dalam jarak pemindahan manual mengurangkan kebarangkalian penyebaran udara bahan aktif sebanyak kira-kira 15% dan mengurangkan hampir 8% daripada jam buruh langsung setiap kelompok. Itulah sebabnya gambar rajah aliran bahan perlu dirangka sebelum garis seni bina pertama dilukis.
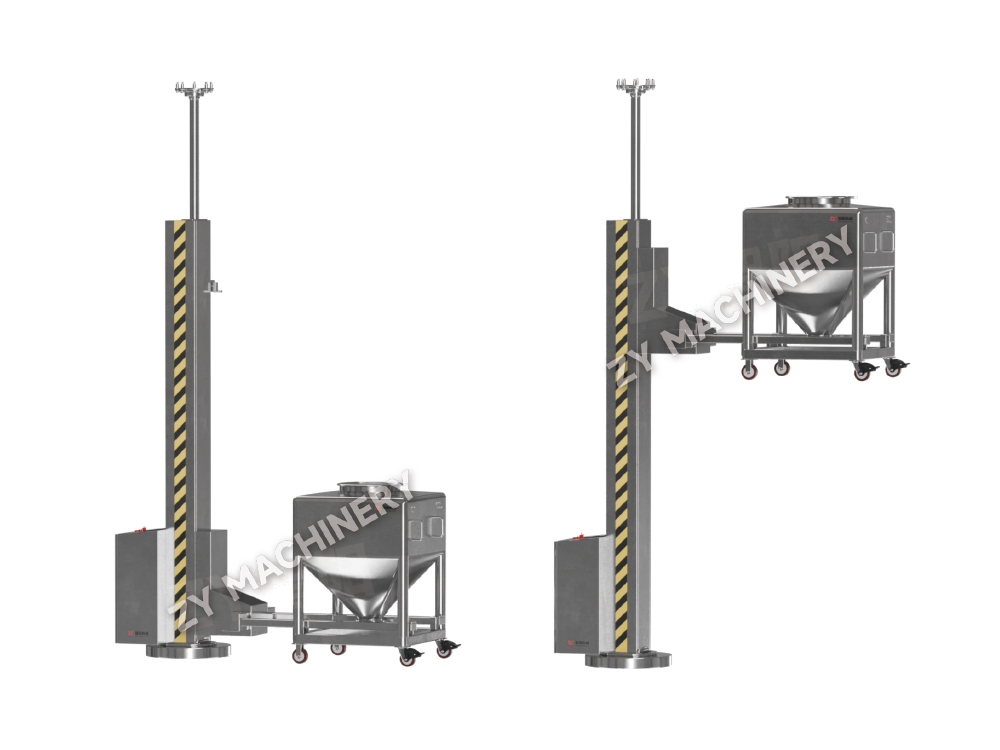
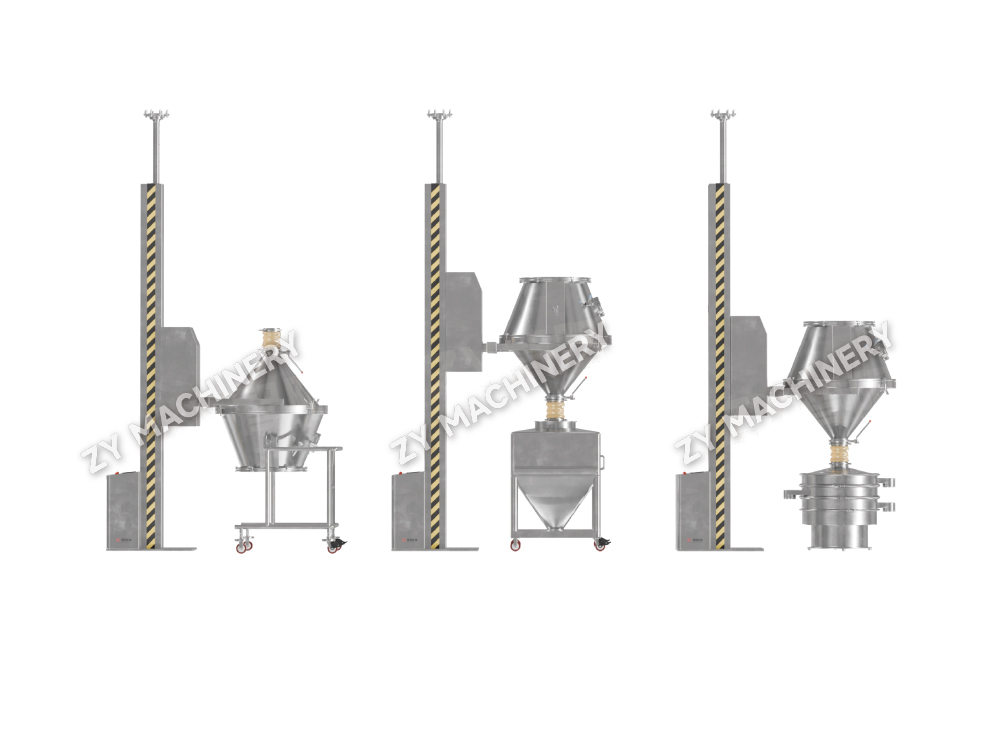
Aliran biasa untuk talian tablet—pendispensan, granulasi basah atau kering, pengeringan, pengurangan saiz, pengadunan, mampatan, salutan dan pembungkusan—mencipta zon berfungsi semula jadi. Zon ini harus mengikut laluan satu arah tanpa menjejak ke belakang. Kunci udara kakitangan dan bahan mengasingkan setiap zon, dan pengadun tumble dengan tiang angkat boleh menghapuskan keperluan untuk membawa tong sampah merentasi koridor dengan memindahkan IBC secara langsung daripada adunan kepada mampatan melalui pelongsor graviti atau kenderaan berpandu automatik. Pendekatan ini bukan sahaja kurus; ia mengurangkan bilangan lata tekanan yang diperlukan dan memudahkan pengezonan HVAC.
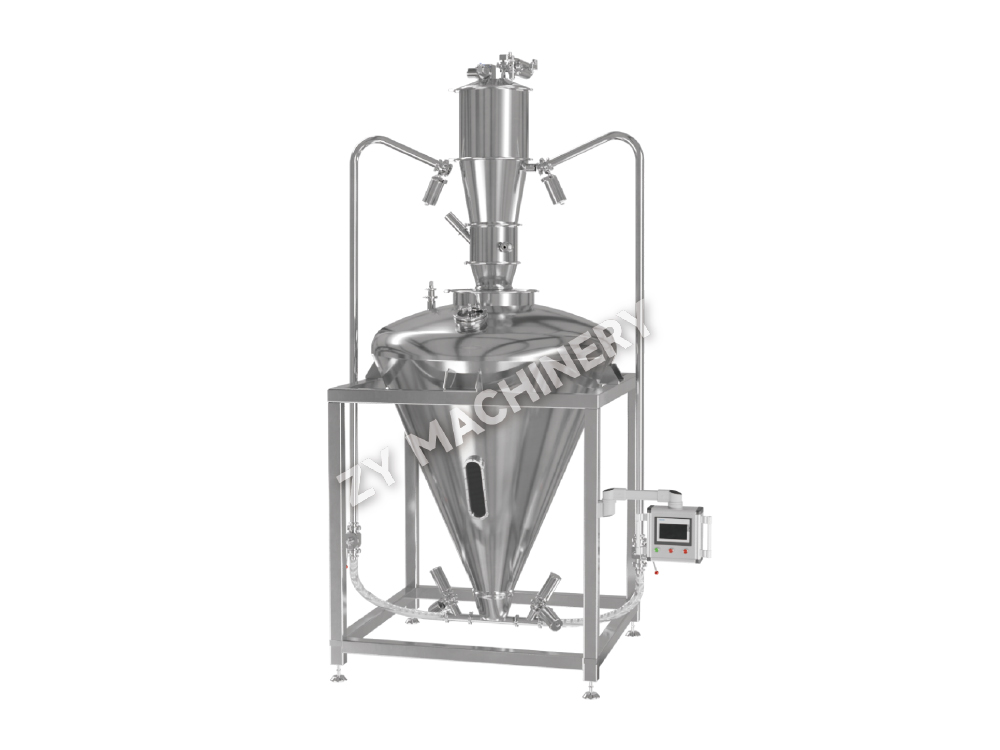
Suite butiran dan mampatan biasanya dipisahkan oleh dinding dengan sistem pemindahan laluan atau separa automatik. Jika produk adalah sensitif lembapan, tulang belakang bahan juga mungkin termasuk a pemadat roller granulasi kering bukannya katil bendalir, mengurangkan kedua-dua masa pengeringan dan risiko hidrolisis. Susun atur juga mesti mempertimbangkan pengembangan kapasiti masa hadapan. Meninggalkan ruang cangkang bercermin pada bahagian bertentangan tulang belakang utiliti pusat membolehkan kapasiti penggandaan tanpa menghala semula aliran bahan.
Memilih peralatan granulasi pada asasnya adalah keputusan tentang saiz kelompok, pembendungan, dan kimia fizikal formulasi. Molekul yang terurai dengan kehadiran air tidak akan melalui granulator basah ricih tinggi; ia tergolong dalam pemadat penggelek atau talian pemampatan langsung. Namun banyak jadual projek ditangguhkan kerana senarai peralatan ditulis sebelum profil kestabilan formulasi selesai. Matriks berikut menjelaskan keputusan tersebut.
| Parameter | Granulasi Ricih Tinggi Basah | Granulasi Katil Bendalir | Granulasi Kering (Roller Compactor) |
|---|---|---|---|
| CapEx (relatif) | Pangkalan | 20–30% | 10–15% |
| Masa kitaran kelompok | 30–60 minit (tambah pengeringan) | 45–90 minit (pengeringan bersepadu) | 15–30 minit |
| Risiko pembendungan habuk | Sederhana (pelepasan terbuka) | Rendah (pemindahan bersepadu) | Rendah (sistem tertutup) |
| Kebolehbersih (kebolehlaksanaan CIP) | Sederhana; sesetengah bahagian memerlukan COP | Baik; banyak model menawarkan WIP | Baik; permukaan basah yang terhad |
| Terbaik untuk ciri API | Stabil kepada kelembapan, kebolehmampatan yang lemah | Sensitif lembapan mungkin, aliran yang baik | Sangat sensitif terhadap kelembapan atau berkeupayaan tinggi |
| Kerumitan pengesahan | Sederhana (kawalan titik akhir pengeringan) | Sederhana (teknologi analisis proses sedia) | Rendah (sedikit parameter proses kritikal) |
Di luar granulasi, peralatan mengadun mesti dinilai untuk risiko pengasingan. Pengisar tong dengan sistem angkat lebih disukai berbanding pengisar V tetap kerana ia meminimumkan langkah pemindahan dan lebih mudah untuk disahkan untuk keseragaman kandungan. Dalam kemudahan yang menyasarkan sebatian OEB 4/5, keseluruhan kereta api campuran, mampatan dan salutan mesti berjalan di dalam pengasing atau di bawah kepungan tekanan negatif. Ini mengalihkan kalkulus pemilihan peralatan ke arah padat, sistem bersepadu sepenuhnya dengan antara muka pembendungan yang disahkan.
Apabila bahan farmaseutikal aktif membawa had pendedahan pekerjaan di bawah 1 µg/m³ (OEB 4 atau 5), reka bentuk kemudahan beralih daripada perlindungan produk kepada perlindungan pengendali sebagai logik yang dominan. Strategi pengasingan menjadi tulang belakang seni bina: setiap langkah proses dimeterai, dan bilik di sekelilingnya dikekalkan pada tekanan negatif berbanding koridor bersebelahan, biasanya dengan pembezaan tekanan sasaran sekurang-kurangnya 15 Pa dan sistem pengendalian udara sekali melalui khusus yang tidak beredar semula ke kawasan umum.
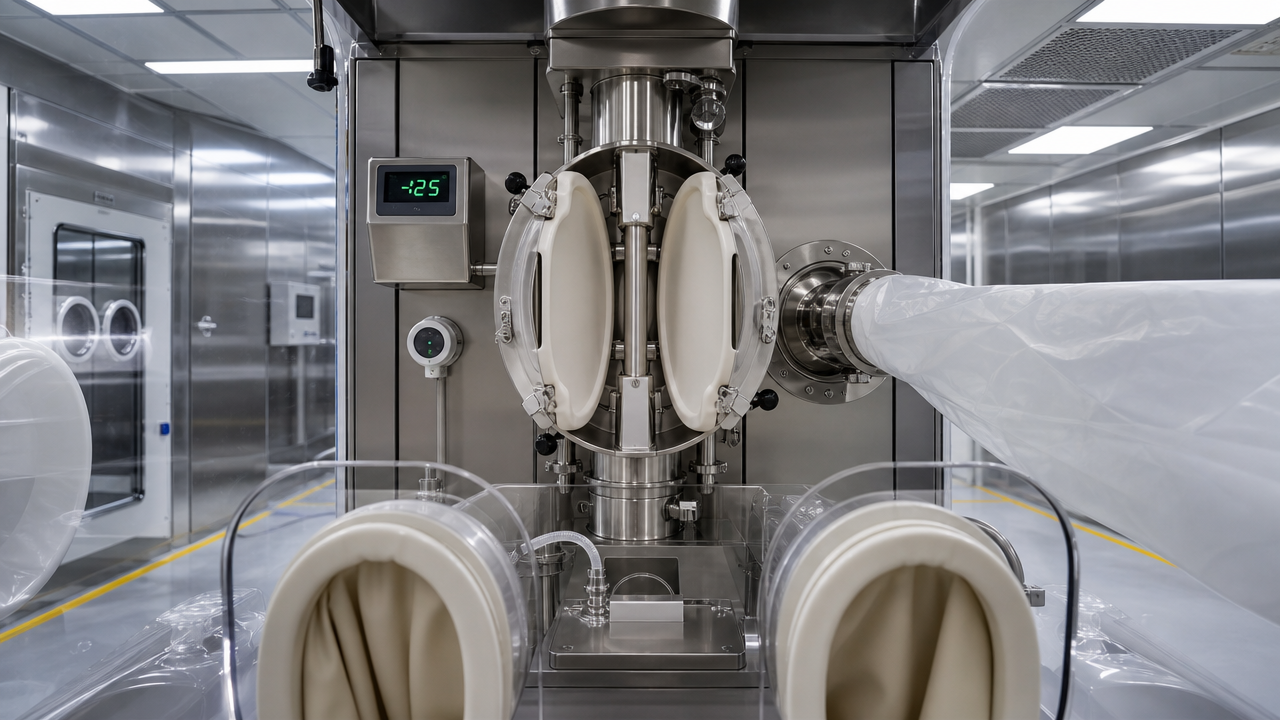
Injap rama-rama terbelah (SBV) yang disahkan mesti mencapai kadar kebocoran kurang daripada 1 µg/m³ semasa pemindahan bahan antara IBC dan salur masuk penekan tablet. Penapisan HEPA pengasing mesti dinilai H14 dengan pas ujian DOP yang didokumenkan. Berikut ialah senarai semak minimum untuk pakej peralatan OEB 4/5:
Klasifikasi bilik sekeliling biasanya masih Gred D (ISO 8) dalam keadaan rehat, tetapi lata tekanan mengenakan aliran udara dari koridor umum (atmosfera) ke dalam kunci udara kompaun yang kuat (tolak 7.5 Pa) dan kemudian ke dalam bilik proses (tolak 15 Pa atau lebih), mewujudkan sapuan ke dalam berterusan yang melindungi pengendali. Reka bentuk moden sering menambah ruang hadapan dengan pancuran mandian udara ditapis HEPA untuk menahan sebarang pelepasan zarah semasa pergerakan material.
Pemanasan, pengudaraan dan penyaman udara menyumbang 40–60% daripada perbelanjaan operasi loji farmaseutikal. Mendapatkan lata tekanan yang salah membawa kepada sama ada pemerhatian kawal selia atau bil tenaga yang berlebihan. Panduan aseptik EU GMP Annex 1 dan FDA memacu parameter persekitaran yang diperlukan. Untuk kemudahan OSD, sasarannya ialah mengekalkan keadaan Gred D dalam bilik pemprosesan yang diduduki, tetapi dengan kawalan kelembapan yang lebih ketat untuk produk yang effervescent atau sensitif lembapan. Jadual di bawah meringkaskan titik set HVAC kritikal.
| Gred | Kelas ISO (sedang rehat) | Perubahan Udara setiap Jam | Perbezaan Tekanan vs Gred Rendah Bersebelahan | Had Zarah (≥0.5 µm, dalam keadaan rehat) | Had Berdaya maju (cfu/m³, beroperasi) |
|---|---|---|---|---|---|
| A (untuk steril) | 5 | Tidak ditentukan (halaju 0.45 m/s) | Tidak berkenaan | 3,520 | <1 |
| B | 5–7 | 40–60 | 15 Pa hingga C | 3,520 | 10 |
| C | 7–8 | 20–40 | 12.5 Pa hingga D | 352,000 | 100 |
| D (standard OSD) | 8 | 15–20 | 12.5 Pa kepada tidak dikelaskan | 3,520,000 | 200 |
Minimum 12.5 Pa bukan cadangan; ia adalah titik tetapan reka bentuk yang mesti dikekalkan semasa pembukaan pintu dan operasi peralatan. Pemantauan aktif dan penggera sistem pengurusan bangunan harus dicetuskan apabila perbezaan menurun di bawah 10 Pa. Bagi loji OSD, titik kegagalan yang biasa ialah sistem pengekstrakan habuk, yang mesti disambungkan dengan bekalan HVAC untuk mengelakkan ketidakseimbangan negatif. Apabila a pengering katil cecair berada dalam mod tiupan dan ekstrak, kawalan tekanan bilik mesti mengimbangi jumlah ekzos yang besar.
Pengesahan bukan aktiviti selepas pemasangan; ia bermula apabila spesifikasi keperluan pengguna digubal. URS berstruktur baik yang mentakrifkan bahan pembinaan, kemasan permukaan (Ra ≤ 0.4 µm untuk permukaan sentuhan produk), kebolehsaliran dan kaedah pembersihan mendahului 70% daripada sisihan yang ditemui kemudian semasa IQ/OQ. Dalam garis masa projek biasa, melaksanakan Ujian Penerimaan Kilang yang menyeluruh mengurangkan usaha pentauliahan tapak sehingga 30% kerana kebanyakan pepijat mekanikal dan perisian diselesaikan sebelum peralatan meninggalkan kedai vendor.
Untuk kemudahan berbilang produk, pelan induk pengesahan mesti termasuk strategi kurungan yang mengumpulkan produk mengikut keterlarutan dan potensi untuk meminimumkan bilangan larian pengesahan pembersihan. Ujian riboflavin dan kajian pemulihan swab menyediakan garis dasar untuk kriteria penerimaan pembersihan akhir.
Loji padang hijau yang dibina menggunakan gelincir proses modular yang telah disahkan boleh disiapkan secara mekanikal 3-6 bulan lebih cepat daripada yang setara binaan kayu, tetapi kos kejuruteraan awal biasanya 10-15% lebih tinggi kerana reka bentuk bahagian hadapan intensif yang diperlukan untuk membekukan lokasi paip dan instrumen. Walau bagaimanapun, premium itu sering dipulihkan oleh kemasukan pasaran lebih awal: melancarkan produk generik empat bulan lebih awal boleh menguasai 8–12% bahagian pasaran tambahan sebelum pesaing menghakis harga. Perbandingan di bawah menggunakan kemudahan OSD 2 bilion tablet setiap tahun hipotesis.
| Parameter | Modular/Berasaskan Skid | Tapak Tradisional Dibina |
|---|---|---|
| Jumlah tempoh projek (reka bentuk kepada PQ) | 22–28 bulan | 28–36 bulan |
| Perbelanjaan modal (relatif) | 10–15% | Pangkalan |
| Usaha pengesahan | 20–30% lebih rendah (modul pra-disahkan) | Pengesahan tapak penuh dari awal |
| Kebolehskalaan masa hadapan | Fleksibel; tambah gelincir selari | Memerlukan pengubahsuaian struktur |
| Kebolehubahan kualiti pembinaan | Rendah (terkawal kilang) | Lebih tinggi (bergantung kepada tapak) |
| Jejak bilik bersih biasa | 15–20% lebih kecil (paip yang dioptimumkan) | Lebih besar kerana penghalaan di tapak |
Melangkaui masa dan kos, pendekatan modular memudahkan pemindahan teknologi kerana reka bentuk gelincir yang sama boleh direplikasi merentasi pelbagai geografi dengan pengesahan semula yang minimum. Walau bagaimanapun, jika portfolio produk dijangka berubah dengan ketara dalam tempoh lima tahun, bangunan tradisional dengan jarak lajur yang lebih luas dan penurunan utiliti generik mungkin menawarkan lebih banyak kebebasan konfigurasi semula. Pilihan terakhir terletak pada kepastian saluran paip produk.
Generasi seterusnya loji OSD tidak akan bergantung pada pensampelan berkala untuk pelepasan kualiti. Penderia Teknologi Analisis Proses— kuar NIR dipasang dalam pengisar dan pengering, penganalisis saiz zarah pada pelepasan granulator—mendayakan pemantauan masa nyata sifat kualiti kritikal. Apabila disepadukan dengan Sistem Perlaksanaan Pembuatan melalui lebuh raya data OPC UA, isyarat ini boleh memberikan justifikasi untuk keluaran masa nyata, menghapuskan hari penyimpanan kuarantin. Loji sedia digital memerlukan titik integrasi berikut yang direka bentuk dari hari pertama:
Pengawal selia menjangkakan bahawa rekod elektronik menggantikan buku log kertas, tetapi mereka juga menjangkakan bahawa sistem itu disahkan untuk mengesan manipulasi data. Termasuk PAT dan penyepaduan digital dalam pelan pengesahan model V awal menelan belanja kira-kira 12% daripada jumlah bajet kawalan projek, tetapi ia mengurangkan kos berterusan pengawasan kualiti sebanyak anggaran 20% setiap tahun melalui pengurangan ujian makmal dan jam semakan rekod kelompok. Loji yang direka bentuk tanpa kesediaan digital mendapati diri mereka diubah suai semasa pengembangan pertama, pada tiga kali ganda kos asal.
Ingin mengikuti perkembangan terkini?
Hubungi kami melalui alamat e-mel di bawah.
Jangan risau tentang spam. Kami juga benci!
Pelanggan Mudah Alih
Akaun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mel:zy@zy-drying.com
ID WeChat
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Hak Cipta Terpelihara  Pengeluar Peralatan Dos Pepejal Oral