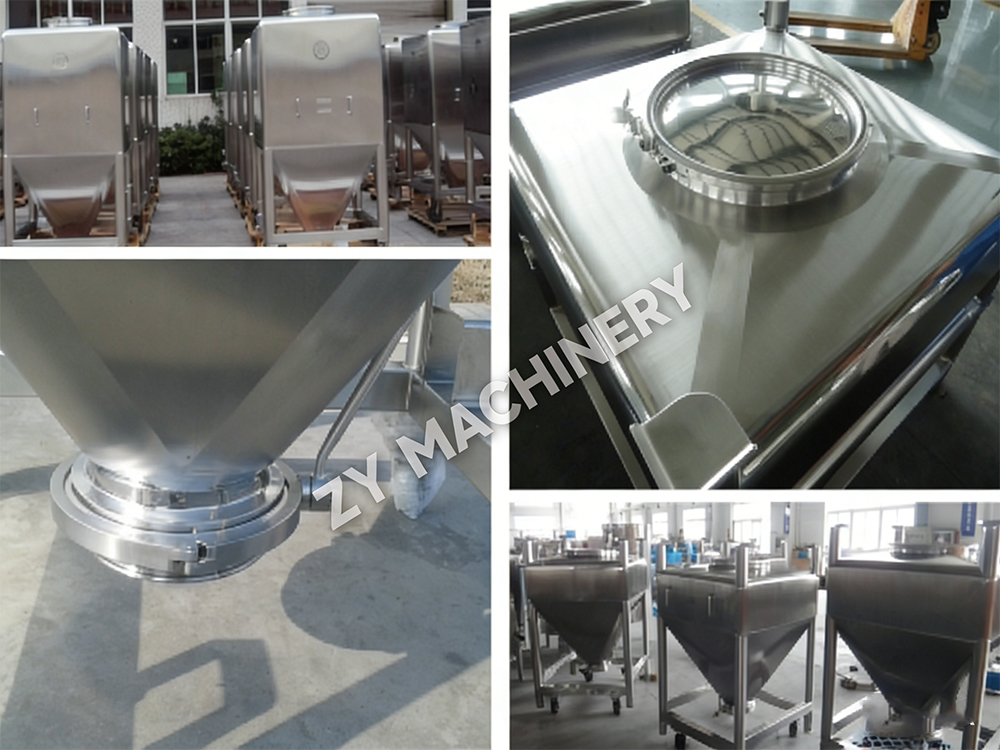

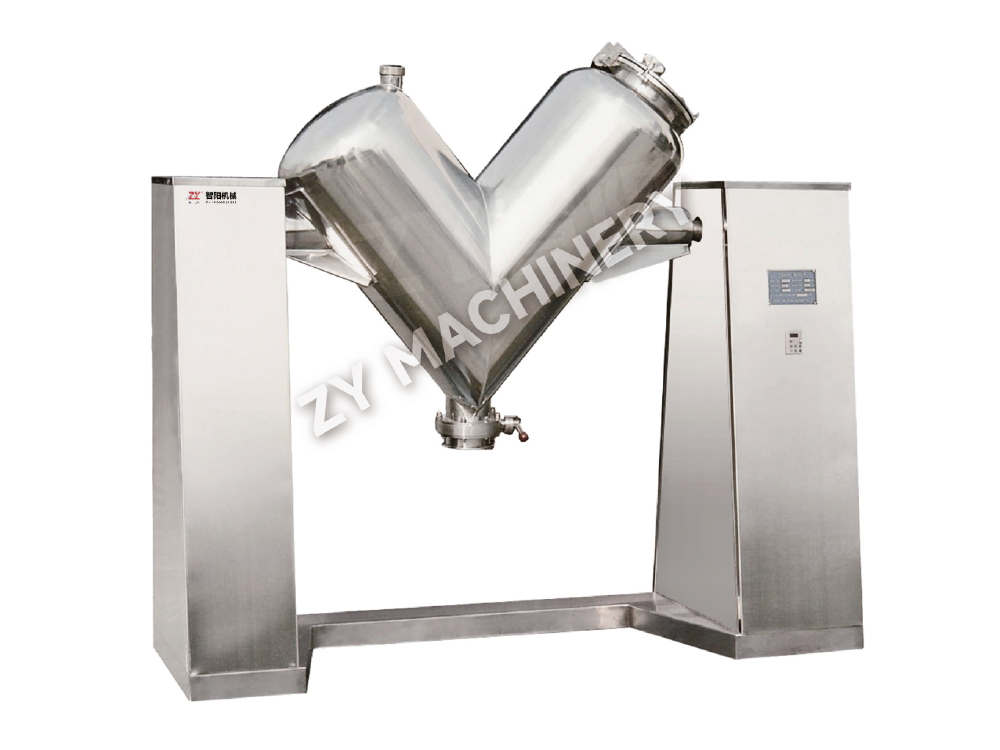
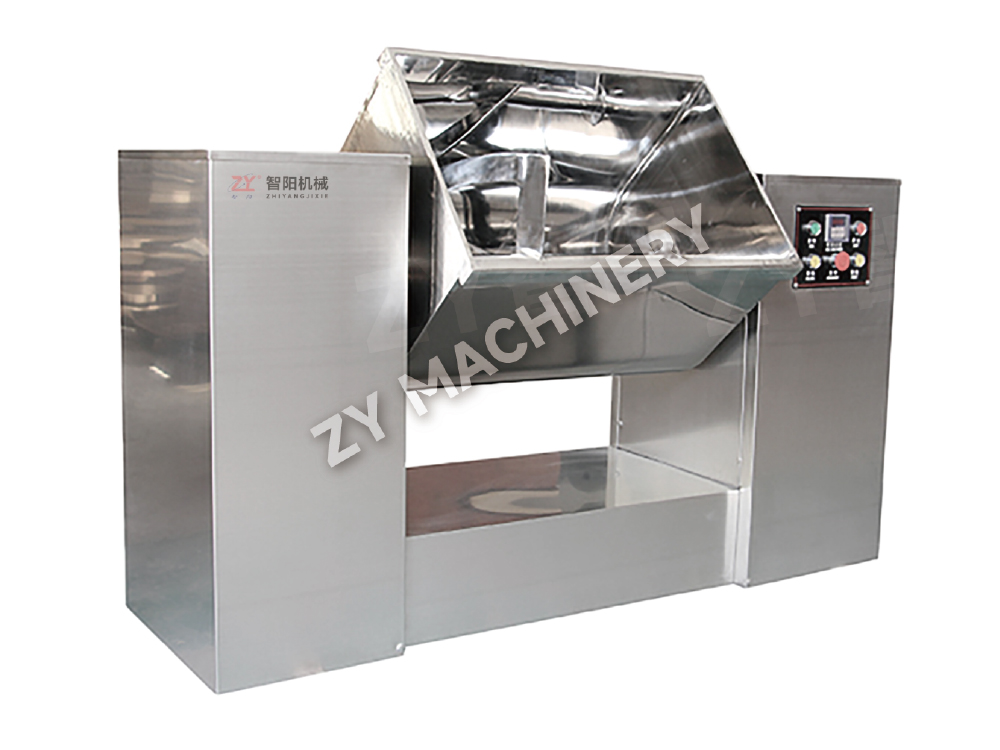
Pengadun Jenis V
Pengadun Jenis-V direka untuk adunan seragam serbuk dan bahan berbutir. .....

Dalam dos pepejal oral biasa, bahan farmaseutikal aktif (API) mungkin mengandungi kurang daripada 2% daripada jumlah berat tablet. Namun setiap dos mesti mengandungi jumlah yang sama. Operasi unit yang memungkinkan ini - dan yang secara langsung memberi kesan kepada keselamatan pesakit - ialah pencampuran farmaseutikal. Satu tablet sub-poten atau super-potent boleh menyebabkan kegagalan terapeutik atau ketoksikan. Mencapai campuran homogen bukan sekadar keperluan proses; ia adalah mandat kawal selia yang dikuatkuasakan oleh piawaian keseragaman cGMP dan USP <905>.
Cabaran meningkat dengan cepat. Oleh kerana serbuk berbeza dalam saiz zarah, ketumpatan, bentuk, dan tenaga permukaan, ia secara semula jadi diasingkan. Langkah pencampuran mesti mengatasi semua daya ini untuk mengagihkan API secara sama rata ke seluruh pukal eksipien. Itu menuntut lebih daripada sekadar kapal berputar. Ia memerlukan pemahaman tentang mekanisme pencampuran, tingkah laku serbuk, reka bentuk peralatan, dan prinsip skala. Bahagian berikut memecahkan setiap lapisan, memberikan anda rangka kerja praktikal untuk mereka bentuk dan menyelesaikan masalah proses pencampuran farmaseutikal.
Pencampuran farmaseutikal ialah operasi unit yang merawat dua atau lebih komponen yang diasingkan pada mulanya sehingga setiap zarah satu komponen terletak dalam sentuhan rapat dengan zarah komponen lain. Dalam bentuk dos pepejal, matlamat utama adalah untuk mencipta campuran seragam rawak yang menjamin keseragaman dos. Operasi ini juga boleh berfungsi untuk mendorong perubahan fizikal — seperti salutan zarah pembawa — atau untuk menggalakkan tindak balas keadaan pepejal. Tanpa mengira mekanisme, titik akhir sentiasa merupakan gabungan di mana kepekatan API di mana-mana titik pensampelan menyimpang tidak lebih daripada julat yang boleh diterima daripada sasaran.
Kepentingan pencampuran melangkaui bingkai suapan penekan tablet. Campuran yang gagal boleh menghasilkan keseluruhan kumpulan tablet di luar spesifikasi, yang membawa kepada penarikan balik produk yang mahal, tindakan kawal selia dan - paling kritikal - risiko pesakit. Apabila pemuatan API turun kepada 1-2% daripada jumlah berat formula, walaupun ketidakhomogenan yang sedikit boleh menyebabkan ralat relatif yang besar dalam potensi tablet individu. Itulah sebabnya agensi kawal selia meneliti data keseragaman campuran semasa pengesahan proses dan memerlukan pemantauan berterusan melalui kawalan dalam proses. Pencampuran, ringkasnya, adalah tempat kualiti produk dibina; operasi hiliran hanya boleh memeliharanya.
Semua pengadunan serbuk farmaseutikal boleh diterangkan melalui tiga mekanisme asas: pencampuran perolakan, ricih dan meresap. Setiap jenis pengadun menggunakan gabungan mekanisme ini yang berbeza, dan adunan berkembang melalui fasa yang berbeza di mana satu mekanisme mungkin menguasai. Mengetahui bila setiap mekanisme bertindak membolehkan anda menetapkan masa dan kelajuan pencampuran dengan betul.
Pencampuran perolakan memindahkan kumpulan zarah yang besar dari satu kawasan lapisan serbuk ke kawasan lain — selalunya dengan bilah berputar, dayung, atau tindakan berguling tong sampah. Pengagihan semula peringkat makro ini menyediakan pengadunan awal yang cepat tetapi meninggalkan ketidakseragaman skala yang lebih kecil. Perolakan sahaja tidak boleh mencapai kehomogenan akhir yang diperlukan untuk produk farmaseutikal.
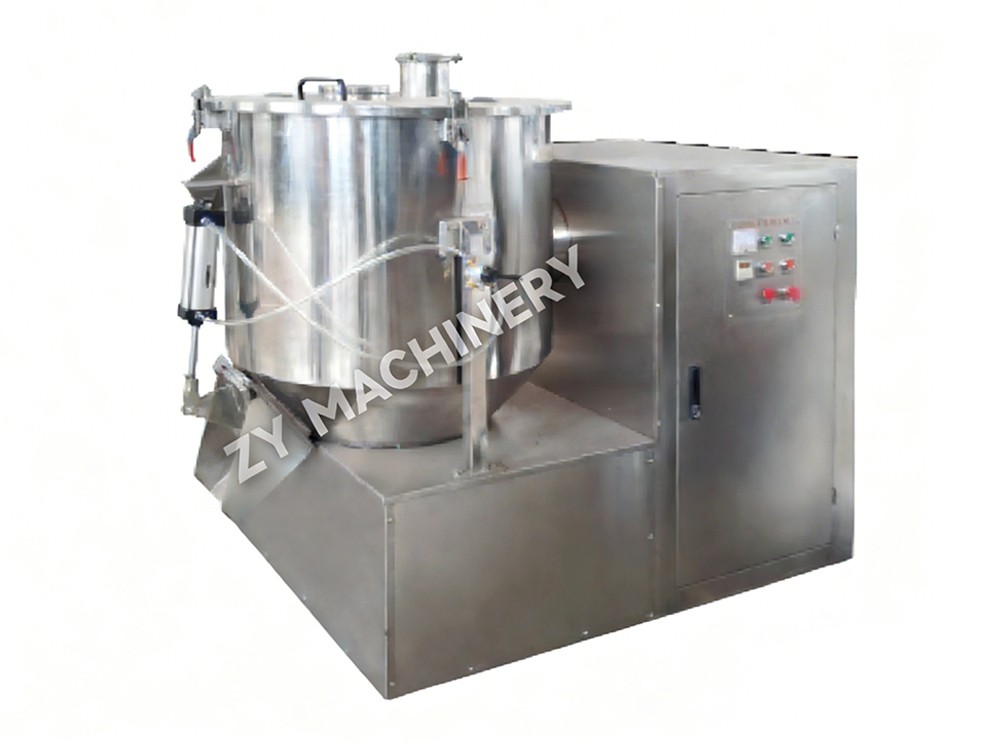
Pencampuran ricih mencipta kecerunan halaju dalam jisim serbuk, biasanya melalui pendesak berkelajuan tinggi atau bar penguat. Daya ricih memecahkan aglomerat dan menyerakkan zarah API halus merentasi permukaan eksipien. Dalam granulator ricih tinggi, pencampuran ricih adalah sengit dan penting untuk mengedarkan API dos rendah sebelum granulasi.
Pencampuran meresap timbul daripada pergerakan rawak zarah individu dalam katil yang berguling, seperti di dalam pengisar-V atau pengisar tong. Apabila zarah melata antara satu sama lain, pencampuran mikro berlaku, menghapuskan variasi kepekatan skala kecil yang ditinggalkan oleh perolakan dan ricih. Pencampuran meresap adalah perlahan tetapi amat diperlukan untuk mencapai keseragaman adunan pada tahap dos individu.
Dalam praktiknya, kitaran bancuhan yang berjaya memanfaatkan ketiga-tiga mekanisme: perolakan dan pemacu ricih fasa adunan cepat awal, manakala resapan menamatkan kerja, dengan syarat sifat serbuk tidak menggalakkan pengasingan.
Malah pengadun yang paling maju tidak dapat mengimbangi ciri serbuk yang tidak menguntungkan. Lima sifat serbuk secara langsung menentukan betapa mudahnya adunan boleh dibuat dan sejauh mana ia kekal stabil selepas dicampur. Mencirikan parameter huluan ini menjimatkan masa penyelesaian masalah kemudian.
Saiz zarah dan taburan saiz. Julat saiz zarah yang luas ialah pemacu pengasingan terbesar. Zarah halus cenderung meresap melalui celahan dan mendap di bahagian bawah, fenomena yang dipanggil pengasingan penapisan. Apabila API dan eksipien mempunyai saiz median yang berbeza dengan ketara, mencapai dan mengekalkan campuran seragam menjadi sukar. Analisis ayak atau pembelauan laser menyediakan data pengedaran yang diperlukan untuk meramalkan gelagat pencampuran.
Bentuk zarah. Zarah yang tidak teratur, seperti jarum atau berbentuk plat saling bertautan dan mengalir dengan buruk, manakala zarah sfera mengalir dengan bebas tetapi mungkin diasingkan mengikut saiz dengan lebih mudah. Mikroskopi digabungkan dengan analisis imej mengukur faktor bentuk yang berkorelasi dengan prestasi pencampuran.
Ketumpatan zarah. Perbezaan ketumpatan sebenar antara komponen boleh menyebabkan pemisahan di bawah getaran atau semasa jatuh. Zarah berketumpatan lebih tinggi cenderung tenggelam ke bawah, manakala zarah berketumpatan rendah naik ke atas. Ketidakpadanan ketumpatan amat bermasalah dalam pengisar-V dan pengisar tong yang dikendalikan pada tahap isian rendah.
Kebolehliran serbuk. Serbuk yang padat dan tidak mengalir tahan terhadap ricih dan resapan yang diperlukan untuk pengadunan. Sudut rehat, indeks kebolehmampatan Carr, dan nisbah Hausner ialah ujian bangku standard yang mengelaskan serbuk daripada mengalir bebas kepada sangat padu. Indeks kebolehmampatan melebihi 25% menandakan kecenderungan yang kuat untuk menggumpal dan mengasingkan.
Caj elektrostatik. Pengecasan triboelektrik semasa mencampurkan boleh menyebabkan zarah halus melekat pada dinding vesel atau membentuk ketulan yang degil. Persekitaran pencampuran ricih tinggi dan kelembapan rendah memburukkan lagi pengumpulan cas. Membumikan peralatan dan mengawal kelembapan ambien adalah langkah mitigasi lini pertama; bar pengion menyediakan kawalan tambahan dalam kes yang teruk.
Pengeluar farmaseutikal menggunakan pelbagai reka bentuk pengadun, masing-masing dengan gabungan ciri perolakan, ricih dan resapan. Jadual di bawah meringkaskan lapan jenis pengadun yang biasa digunakan bersama dengan mekanisme dominannya, julat saiz kelompok biasa dan kesesuaian utama untuk pemuatan API yang berbeza. Lajur menyerlahkan di mana setiap reka bentuk cemerlang dan di mana had yang wujud memerlukan pelarasan proses. Matriks keputusan kedua kemudian memetakan kepekatan API terus kepada jenis pembancuh yang disyorkan, memberikan anda penapis pemilihan pantas.
| Jenis Pengadun | Mekanisme Dominan | Saiz Kelompok Biasa | Terbaik untuk Kandungan API | Kelebihan | Had |
|---|---|---|---|---|---|
| Pembancuh/Granulator Ricih Tinggi | Ricih & Perolakan | 5–600 kg | <1%, 1–5% | Penyerakan API dos rendah yang sangat baik; masa pencampuran pendek; berintegrasi dengan granulasi basah. | Risiko terlalu panas; input tenaga tinggi; mungkin memerlukan pengilangan selepas pencampuran. |
| V-Blender | Penyebaran | 10–500 kg | 1–5%, >5% | Reka bentuk ringkas; pencampuran lembut; mudah dibersihkan; kos efektif untuk API beban sederhana hingga tinggi. | Kurang untuk serbuk padu halus; risiko pengasingan dengan pengedaran saiz yang luas; masa campuran yang lama. |
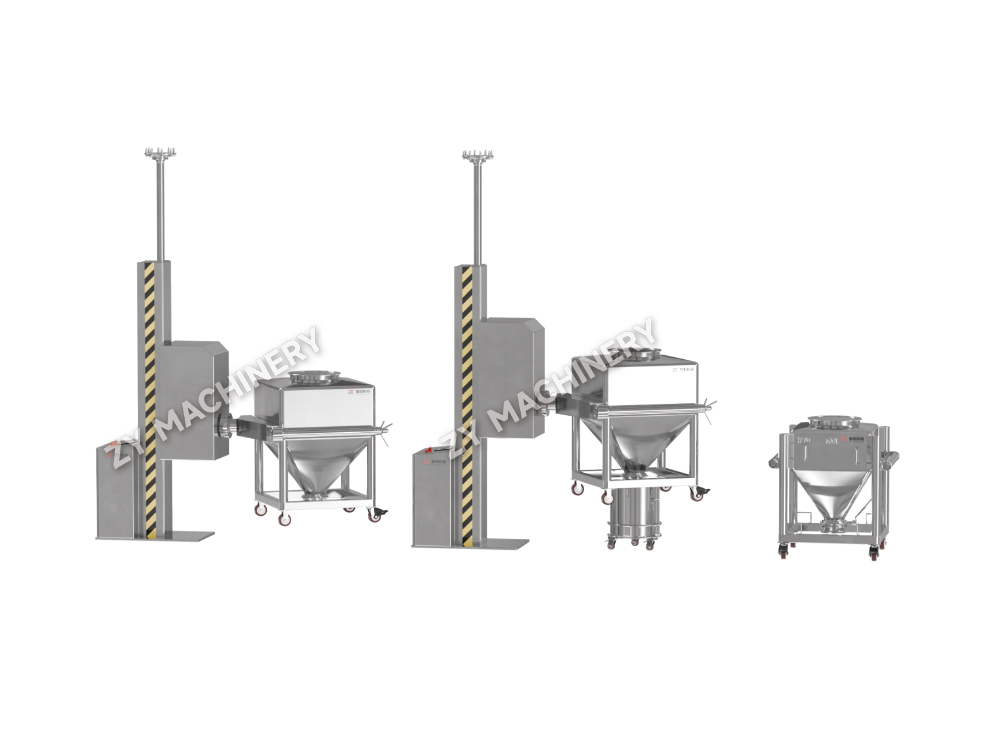
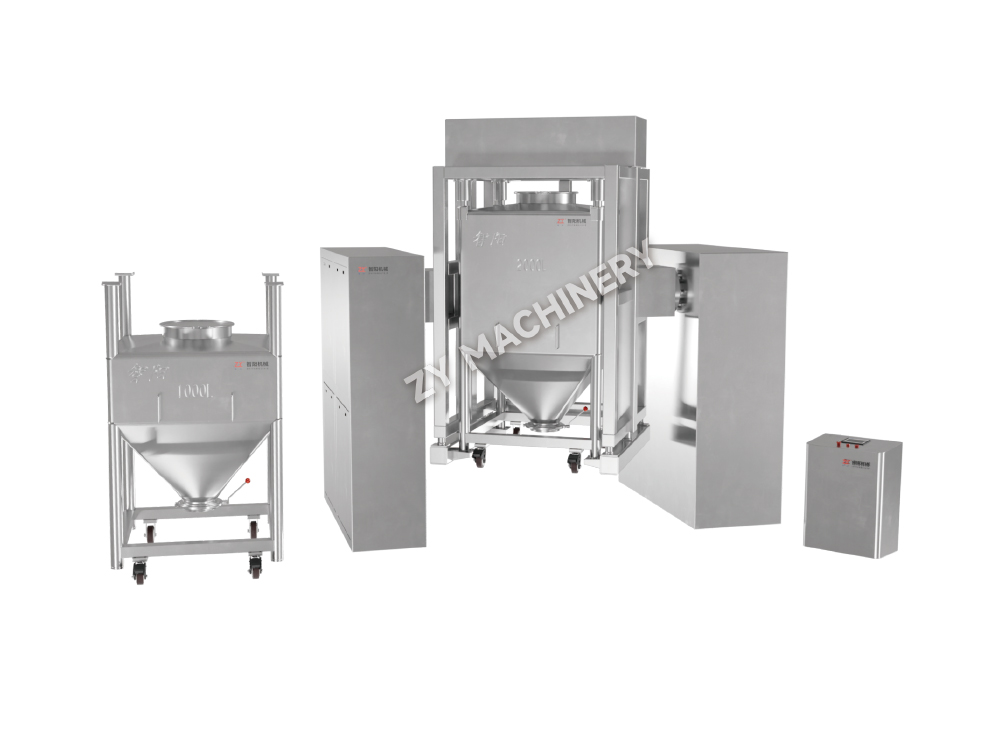
| Bin Blender (IBC) | Penyebaran | 50–2000 kg | 1–5%, >5% | Membolehkan pengadunan bekas tertutup; mengurangkan langkah pemindahan produk; sesuai untuk kumpulan sederhana hingga besar. | Ricih rendah—perjuangan dengan API dos yang sangat rendah; memerlukan serbuk yang mengalir bebas. |
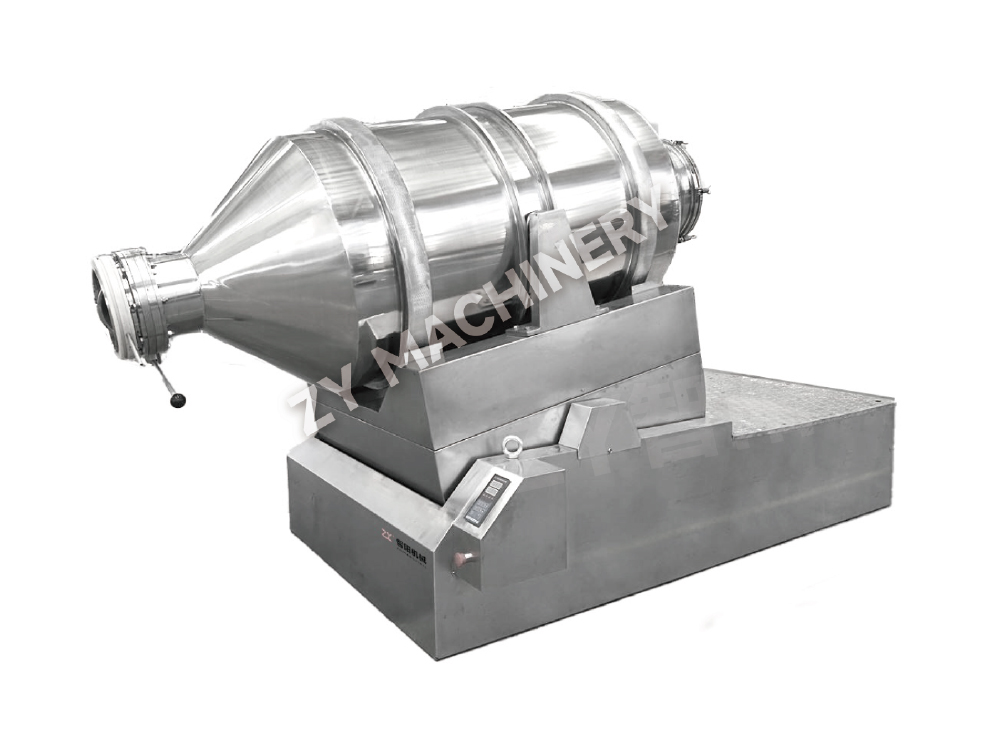
| Pengisar Kon Berganda | Penyebaran | 20–800 kg | 1–5%, >5% | Tindakan berguling lembut; pembinaan mudah; baik untuk zarah yang lebih besar. | Tidak sesuai untuk sub-1% API melainkan pra-campuran; zon mati mungkin berhampiran trunnion. |
| Pengisar Reben | Perolakan | 50–3000 kg | 1–5%, >5% | Mengendalikan bahan dengan julat saiz zarah yang luas; pelepasan yang konsisten. | Sukar untuk membersihkan sepenuhnya; ricih tinggi pada hujung reben boleh menyebabkan kerosakan zarah; tidak optimum untuk campuran ultra-rendah. |
| Pengadun Planet | Perolakan & Shear | 5–200 kg | <1%, 1–5% | Keamatan pencampuran yang tinggi; baik untuk pes dan jisim basah; pencampuran seragam tanpa zon mati. | Kebolehskalaan terhad; biasanya digunakan untuk granulasi, bukan campuran serbuk kering sahaja. |
| Pengadun Zon Terbendalir | Perolakan & Diffusion | 20–500 kg | 1–5% | Pencampuran pantas melalui pencairan; lembut pada butiran rapuh; mudah untuk mengautomasikan. | Memerlukan kawalan aliran udara yang tepat; tidak sesuai untuk bahan yang sangat padat; pembendungan habuk memerlukan perhatian. |
| Pembancuh Skru Berkembar Berterusan | Ricih & Perolakan | Berterusan (kg/j) | <1%, 1–5% | Menyokong pembuatan berterusan; boleh skala dari makmal ke pengeluaran; sangat baik untuk API dos rendah. | Pelaburan modal yang lebih tinggi; memerlukan konsistensi penyuap; penerimaan kawal selia masih matang untuk dos pepejal. |
Apabila pemacu pemilihan utama ialah kepekatan API sebagai peratusan jumlah berat formula, matriks keputusan di bawah memberikan potongan pertama yang jelas. Pilih jenis pengadun calon daripada matriks, kemudian perhalusi mengikut saiz kelompok, keperluan pembendungan dan keperluan pembersihan.
| Kandungan API | Jenis Pembancuh yang Disyorkan | Pertimbangan Utama |
|---|---|---|
| < 1% mengikut berat | Pembancuh Ricih Tinggi, Pengadun Planet, Pengadun Skru Berkembar Berterusan | Memerlukan ricih yang kuat untuk menyahglomerat API; pencairan geometri atau langkah pra-campuran sering diperlukan. |
| 1–5% mengikut berat | Pembancuh Ricih Tinggi, Pengisar Tong Sampah, Pengisar Reben, Pengadun Zon Terbendalir, Skru Berkembar Berterusan | Pilihan yang luas; pilih berdasarkan saiz kelompok, aliran serbuk dan tahap pembendungan. |
| > 5% mengikut berat | Pengisar V, Pengisar Tong Sampah, Pengisar Kon Berganda, Pengisar Reben | Pengadun meresap selalunya mencukupi; ricih agresif tidak diperlukan; fokus untuk mencegah pengasingan selepas percampuran. |
Sistem pencampuran tong telah menjadi tenaga kerja untuk garis dos pepejal berasaskan IBC kerana ia meminimumkan pendedahan produk dan menghapuskan keperluan untuk memindahkan campuran antara kapal. Sistem tong pencampur berputar menyampaikan pencampuran dominan resapan yang mengekalkan integriti butiran sambil mencapai nilai RSD jauh di bawah ambang kawal selia. Untuk menyemak imbas pelbagai jenis pengadun skala pengeluaran, terokai yang lengkap pelbagai peralatan pencampuran .
Penskalaan proses pencampuran tanpa pendekatan sistematik selalunya membawa kepada kegagalan keseragaman gabungan pada skala perintis atau komersial. Strategi peningkatan skala yang berjaya mengekalkan persamaan geometri pengadun, mengekalkan kelajuan hujung atau nombor Froude putaran malar, dan melaraskan masa pencampuran berdasarkan peningkatan saiz relatif. Laluan daripada kumpulan makmal 1 kg kepada campuran pengeluaran 300 kg mengambil tiga langkah yang disengajakan.
Langkah 1: Pencirian makmal (1–5 kg). Gunakan pengadun berskala kecil — mangkuk ricih tinggi makmal atau pengisar mini seperti IBC — untuk mewujudkan hubungan garis dasar antara masa bancuhan, kelajuan dan keseragaman adunan. Tentukan masa pencampuran minimum yang mencapai RSD ≤ 5% melalui pensampelan berstrata. Catatkan paras isian (biasanya 35–70% daripada isipadu vesel) kerana nisbah isian mempengaruhi corak aliran serbuk.
Langkah 2: Pengesahan juruterbang (20–50 kg). Beralih ke pengadun skala perintis yang serupa secara geometri. Pastikan kelajuan hujung (kelajuan persisian bilah) atau nombor Froude (untuk pengisar berguling) sama dengan unit makmal. Panjangkan masa bancuhan secara berkadar dengan pertambahan diameter kapal jika resapan ialah langkah mengehadkan kadar; untuk pengadun perolakan, pelarasan masa yang lebih kecil selalunya mencukupi. Sahkan bahawa RSD campuran kekal di bawah 5% dengan pelan pensampelan 10 mata yang meliputi berbilang lokasi.
Langkah 3: Pengesahan pengeluaran (200–1000 kg). Pada skala penuh, sahkan bahawa parameter yang dipilih menghasilkan kumpulan keseragaman yang konsisten selepas kumpulan. Beri perhatian khusus kepada zon mati yang berpotensi berhampiran penyekat, trunnion, atau pintu pelepasan. Kriteria penerimaan kekal sebagai RSD tidak lebih daripada 5.0% untuk komponen aktif, setiap USP <905>. Protokol pensampelan berstrata dengan sekurang-kurangnya 10 titik pensampelan, dilukis dengan pencuri yang sesuai, memastikan penilaian yang mewakili. Semasa peningkatan skala, bekerjasama dengan pembekal peralatan yang boleh menyediakan peralatan membancuh skala makmal direka bentuk untuk skala mudah kepada pengadun komersial, mengurangkan bilangan pembolehubah untuk diselaraskan.
Walaupun dengan pengadun yang dipilih dengan baik dan parameter yang disahkan, penyelewengan berlaku. Kegagalan pencampuran yang paling kerap dikesan kembali kepada pengasingan serbuk, aglomerasi elektrostatik, pencampuran berlebihan, zon mati atau pengedaran API yang tidak sekata. Menentukan punca dengan cepat adalah separuh penyelesaian. Jadual di bawah meringkaskan setiap masalah, punca biasa dan langkah pembetulan yang boleh diambil tindakan.
| Masalah | Punca Punca | Diagnosis | Penyelesaian |
|---|---|---|---|
| Pengasingan (Pencampuran) | Taburan saiz zarah yang luas; ketidakpadanan ketumpatan; getaran semasa pemindahan | Kecerunan ujian atas-bawah dalam tong; RSD tinggi selepas diadun | Gunakan julat saiz zarah eksipien yang lebih sempit; padan ketumpatan eksipien; meminimumkan pengendalian selepas pencampuran; pertimbangkan pencampuran tertib (zarah pembawa) |
| Penumpukan Elektrostatik | Kelembapan rendah; pencampuran kering ricih tinggi; serbuk tidak konduktif | Ketulan yang kelihatan; serbuk melekat pada dinding; keseragaman yang lemah | Meningkatkan RH kepada 40–60%; pasang bar pelesapan statik; tambah sejumlah kecil silika wasap sebagai glidan |
| Terlebih Campuran | Masa campuran yang berlebihan; daya ricih merendahkan zarah atau mendorong pengasingan | RSD meningkat selepas masa pencampuran optimum; pengurangan saiz zarah diperhatikan | Tentukan titik akhir pencampuran optimum melalui pensampelan keseragaman adunan; gunakan hentian terkawal pemasa; elakkan mencampurkan melebihi masa yang diperlukan |
| Zon Mati (Wilayah Stagnan) | Reka bentuk pengadun yang lemah; tahap isian di bawah minimum; reka bentuk penyekat yang tidak mencukupi | Poket serbuk tidak bercampur berhampiran dinding, penyekat atau injap nyahcas | Mengekalkan tahap isian 35–70% daripada isipadu kapal; masukkan bar sapu atau penyekat yang direka bentuk semula; bersihkan dan periksa dalaman dengan kerap |
| Pengagihan API Tidak Sekata | Aglomerat API tidak dipecahkan; susunan pemuatan yang salah; ricih tidak mencukupi untuk adunan dos rendah | RSD tinggi pada titik masa awal; bintik API yang kelihatan | Pra-campuran API dengan sebahagian eksipien (pencairan geometri); gunakan langkah ricih tinggi untuk deaglomerasi; memanjangkan masa bancuhan secara sederhana |
Apabila potensi API memerlukan jalur pendedahan pekerjaan (OEB) 4 atau 5, operasi pencampuran terbuka konvensional menjadi tidak boleh diterima. Sistem pencampuran berbendung tinggi melindungi pengendali daripada zarah bawaan udara sambil menghalang pencemaran silang produk. Matlamatnya adalah untuk mencapai tahap pembendungan di bawah 1 µg/m³ (kadangkala serendah paras nanogram) semasa pengecasan, pengadunan, pensampelan dan nyahcas.
Reka bentuk pengadun dengan kandungan tinggi menyepadukan beberapa ciri kritikal. Teknologi pengasing menyediakan persekitaran tekanan negatif yang tertutup di sekeliling pengadun, dengan port sarung tangan untuk akses pengendali. Injap rama-rama terbelah membolehkan pemindahan serbuk kedap debu dari bekas ke mangkuk atau tong pengadun, menghapuskan pemindahan terbuka antara proses. Bersihkan di tempat (CIP) sistem yang disepadukan ke dalam pengadun membolehkan mencuci tanpa melanggar pembendungan, yang penting untuk penukaran produk dalam kemudahan berbilang produk. Kapal itu sendiri mungkin dilengkapi dengan perumah berkadar vakum, saluran masuk udara ditapis HEPA, dan laluan ekzos yang boleh dipercayai yang mengekalkan tekanan dalaman lebih rendah daripada bilik.
Pengesahan proses pencampuran dengan kandungan tinggi mesti menunjukkan kualiti produk dan keselamatan pengendali. Pemantauan kebersihan industri menggunakan pensampelan udara peribadi mengesahkan bahawa pendedahan kekal di bawah had yang ditetapkan. Ujian lap permukaan mengesahkan tiada sisa pencemaran pada permukaan luaran. Sementara itu, pensampelan keseragaman campuran diteruskan seperti biasa, selalunya diakses melalui port sarung tangan pengasing dengan pencuri yang disahkan. Melabur dalam reka bentuk pembendungan tinggi pada peringkat pencampuran adalah jauh lebih menjimatkan kos daripada memasang semula barisan pengeluaran selepas insiden keselamatan mendedahkan jurang itu.
Pencampuran farmaseutikal adalah sains kekacauan terkawal. Interaksi sifat serbuk, daya mekanikal, dan parameter proses mesti difahami dan diuruskan untuk menghasilkan setiap dos dengan yakin. Pendekatan yang sistematik mengelakkan perangkap biasa yang terlalu bergantung pada masa bancuhan "standard" atau menyalin resipi pesaing tanpa mengambil kira ciri material anda sendiri.
Lima amalan terbaik membentuk teras operasi pencampuran yang mantap:
Apabila mencampurkan berfungsi, ia tidak kelihatan. Setiap tablet memenuhi spesifikasi, setiap kelompok melepasi keluaran QA, dan pesakit menerima dos yang dimaksudkan. Konsistensi senyap itu adalah hasil daripada pilihan kejuruteraan yang dibuat lama sebelum serbuk pertama memasuki corong. Dengan menggunakan mekanisme, logik pemilihan dan disiplin skala yang digariskan di sini, anda boleh membina—dan mengekalkan—tahap kebolehpercayaan itu.
Ingin mengikuti perkembangan terkini?
Hubungi kami melalui alamat e-mel di bawah.
Jangan risau tentang spam. Kami juga benci!
Pelanggan Mudah Alih
Akaun Video
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mel:zy@zy-drying.com
ID WeChat
Hak Cipta 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Hak Cipta Terpelihara  Pengeluar Peralatan Dos Pepejal Oral